
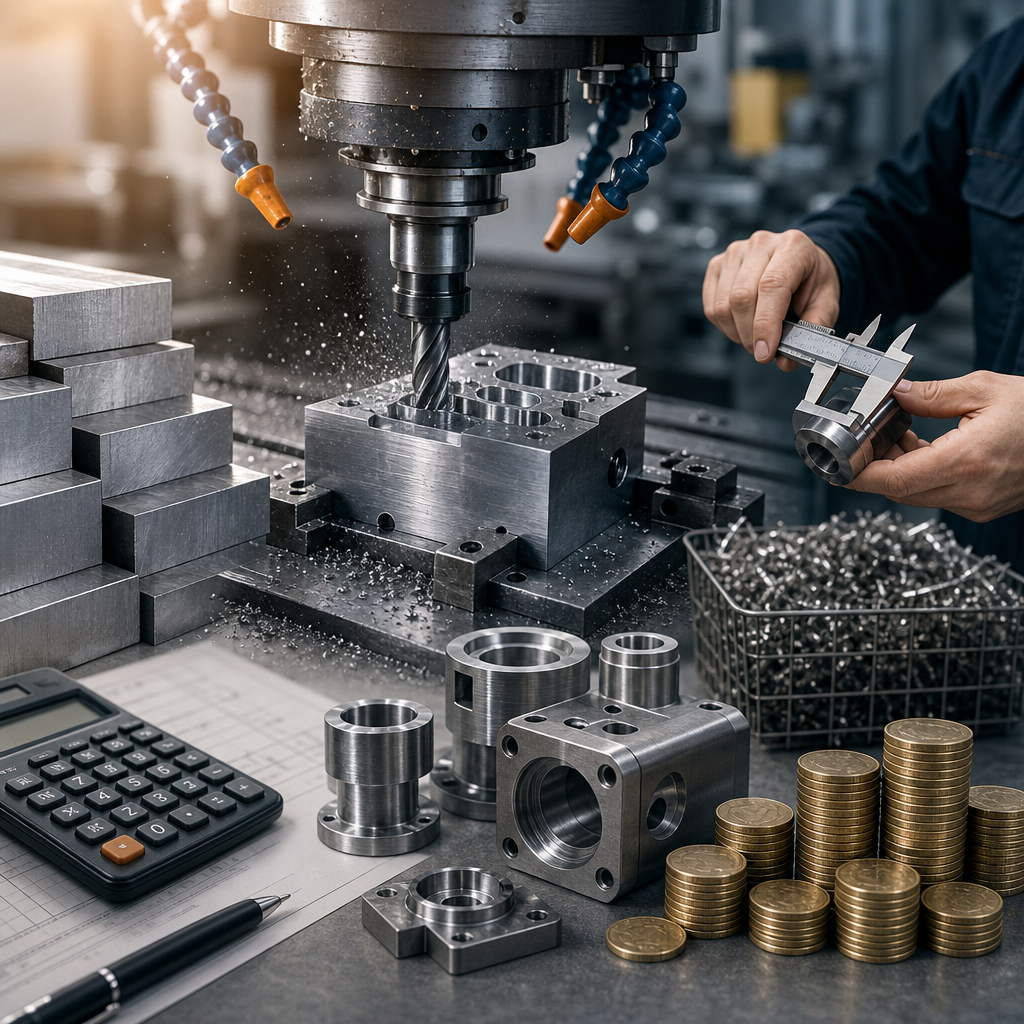
Cena obróbki metali obejmuje znacznie więcej niż same minuty spędzone przez detal na maszynie. Na ostateczny koszt składają się też przygotowanie programu, zużycie materiału, sposób mocowania, zakres kontroli jakości oraz wielkość zamawianej serii.
W skrócie
- Koszt jednorazowego przygotowania produkcji rozkłada się na całą serię, dlatego prototyp zawsze wychodzi drożej w przeliczeniu na sztukę.
- Materiał trudny w obróbce, skomplikowana geometria i wąskie tolerancje wydłużają czas realizacji i podnoszą cenę.
- Zapytanie z konkretnym rysunkiem, tolerancjami i kilkoma progami ilościowymi daje wycenę, którą realnie da się porównać.
Co obejmuje koszt przygotowania i pracy maszyny?
Wycena zlecenia zwykle składa się z kilku odrębnych elementów: przygotowania produkcji, czasu pracy maszyny, materiału, kontroli oraz ewentualnego wykończenia. Ten podział wyjaśnia, dlaczego pozornie krótka operacja skrawania nie zawsze przekłada się na niską cenę detalu.
Zanim maszyna w ogóle ruszy, trzeba przeanalizować rysunek, przygotować program CNC, dobrać narzędzia i ustawić punkt bazowy. Dopiero potem operator mocuje detal i wykonuje próbne przejście. Przy większej serii te czynności wykonuje się raz, ale przy pojedynczym prototypie cały ten koszt obciąża jeden element.
Liczba zamocowań ma podobne znaczenie. Każde dodatkowe przełożenie detalu wymaga nowego ustawienia, ponownego pomiaru i sprawdzenia baz, a przy okazji rośnie ryzyko utraty dokładności. Dwa detale o zbliżonej masie mogą więc wymagać zupełnie innej liczby operacji, narzędzi i sposobów mocowania, mimo że na pierwszy rzut oka wyglądają podobnie.
Na końcową kalkulację wpływają też koszty pracy i energii, które w 2024 roku pozostawały istotnym składnikiem kosztów funkcjonowania zakładów produkcyjnych. Sama stawka za czas skrawania nigdy nie pokazuje pełnego obrazu ceny.
Jak wygląda kalkulacja dla prototypu i dla serii?
Prototyp zwykle kosztuje najwięcej w przeliczeniu na sztukę, ponieważ płaci za pełne programowanie, ustawienie maszyny, oprzyrządowanie i kontrolę. Przy jednym egzemplarzu nie ma na kogo rozłożyć kosztów jednorazowych, więc obciążają one w całości ten pojedynczy element.
Skalę tej różnicy dobrze widać na przykładzie. Jeśli przygotowanie produkcji kosztuje 1200 zł, przy jednej sztuce cały ten wydatek obciąża wyłącznie ją. Przy 20 sztukach wychodzi już 60 zł na detal, a przy 100 sztukach jedynie 12 zł. To wartości poglądowe, nie uniwersalny cennik, ale dobrze pokazują mechanizm.
Koszt jednostkowy spada wraz z wielkością serii tylko wtedy, gdy proces pozostaje stabilny – ten sam rysunek, materiał i sposób mocowania ograniczają liczbę zmian ustawień. Nawet duża seria wciąż wymaga jednak planowania materiału, kontroli międzyoperacyjnej i dodatkowej logistyki, więc nie każda oszczędność na sztuce jest liniowa.
W zapytaniu ofertowym warto od razu podać kilka progów ilościowych, na przykład 1, 10, 50 i 100 sztuk – dzięki temu łatwo zobaczyć, przy jakiej liczbie elementów koszt jednostkowy zaczyna realnie spadać. Jeśli trzeba zestawić wymagania techniczne z zakresem usługi, obróbkę metali najlepiej opisać razem z pełną dokumentacją i planowaną liczbą sztuk, bo dopiero taki komplet informacji pozwala na wiarygodną wycenę. Warto pamiętać, że duża partia nie zawsze się opłaca: nadmierny zapas zamraża kapitał, a późniejsza zmiana konstrukcji może uczynić część produkcji bezużyteczną.
Materiał, geometria i jakość zmieniają budżet
Cena materiału nie wynika wyłącznie z masy gotowego detalu. Kalkulacja obejmuje też formatkę, naddatki technologiczne oraz odpad powstały podczas skrawania. Wycena powinna uwzględniać konkretny gatunek i stan materiału, bo różne właściwości zmieniają zarówno tempo pracy, jak i zużycie narzędzi.
Materiały trudne w obróbce wymagają wolniejszych parametrów skrawania, częstszych wymian narzędzi i dodatkowych przejść. Podobny wpływ mają głębokie kieszenie, cienkie ścianki, małe promienie, gwinty, obróbka wielostronna oraz utrudniony dostęp narzędzia do detalu.
Wymagania jakościowe również tworzą realny koszt. Pomiar każdej sztuki, sporządzenie protokołu kontroli czy dodatkowe badania wydłużają czas realizacji. Tolerancje ogólne stosuje się wtedy, gdy dokumentacja nie określa tolerancji indywidualnych – zgodnie z zasadami normy ISO 2768.
Tolerancja węższa niż faktycznie potrzebna w działaniu detalu zwiększa czas pomiaru i może podnieść odsetek braków. Warto tu rozróżnić dwa różne dokumenty: ISO 9001 dotyczy systemu zarządzania jakością w firmie, a nie ceny czy dopuszczalnej dokładności konkretnego elementu. Wymagania dotyczące tolerancji i metody pomiaru trzeba więc zapisać osobno, wprost w dokumentacji zlecenia.
Jak przygotować zapytanie, żeby otrzymać użyteczną wycenę?
Do zapytania warto dołączyć rysunek, gatunek materiału, liczbę sztuk, tolerancje i wymagany zakres kontroli, a także poprosić o osobne pozycje dla przygotowania i wykonania. Taki komplet danych ułatwia porównanie ofert różnych dostawców i pokazuje, co naprawdę wpływa na końcową cenę, zamiast zostawiać to domysłom.


